English
 Tiếng Việt
 ไทย
 Malay
 Indonesia
 Burmese
 ລາວ
 ជនជាតិខ្មែរ


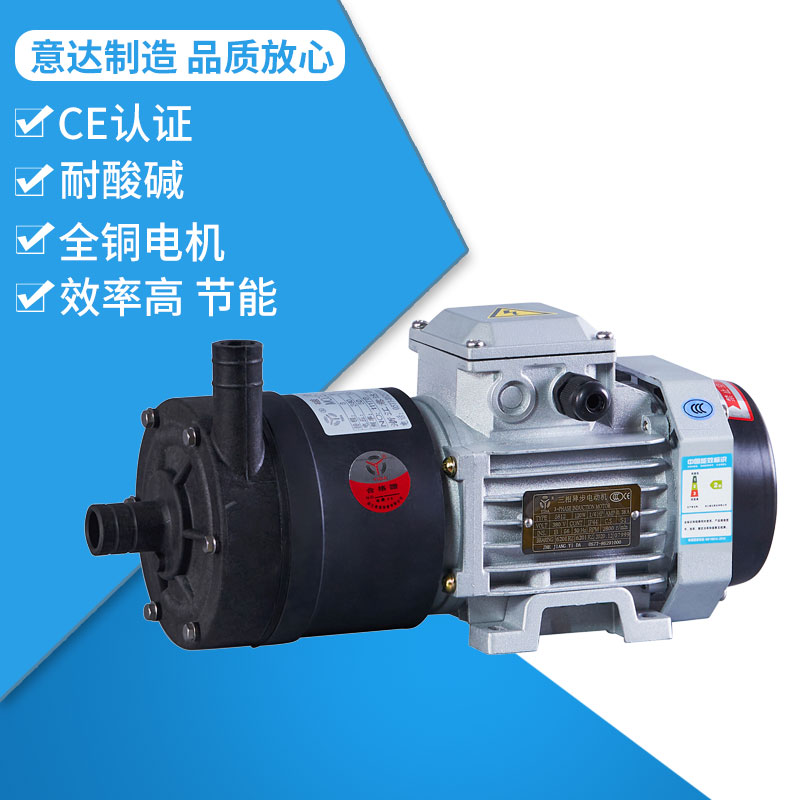
Modern global process industries put forward highly differentiated requirements for corrosive fluid transportation, ranging from micro‑flow laboratory circulation to large‑scale continuous chemical plant delivery. The comprehensive chemical‑pump product range includes compact MP miniature magnetic pumps, heavy‑duty MPH and CQF magnetic‑drive centrifugal pumps, dry‑run tolerant vertical pump models, and CQF‑Z, YD self‑priming pump series, covering mainstream technical routes for anti‑corrosion pumping equipment.
These product lines serve multiple vertical segments. Within surface‑treatment industry, equipment undertakes pickling liquid transfer, electrophoresis circulation and rare‑earth material production fluid conveyance. For electrical appliance and semiconductor manufacturing, pumps deliver high‑purity chemicals for circuit‑board etching and capacitor production. In environmental‑protection sectors, devices complete wastewater reagent dosing, electroplating‑liquid filtration and waste‑liquid collecting workflows. For chemical‑industry clients, product solutions fit fertilizer production, gas‑absorption‑tank circulating duties and waste‑acid recovery procedures.
Supported by decades of specialized manufacturing experience, every series implements strict quality control and obtains international certification credentials. Full‑copper motor configurations achieve energy‑saving performance. Standardized technical documents and selection references help overseas engineering teams rapidly confirm suitable pump types according to medium property, flow rate, head and installation constraints, accelerating project implementation for cross‑border industrial facilities.